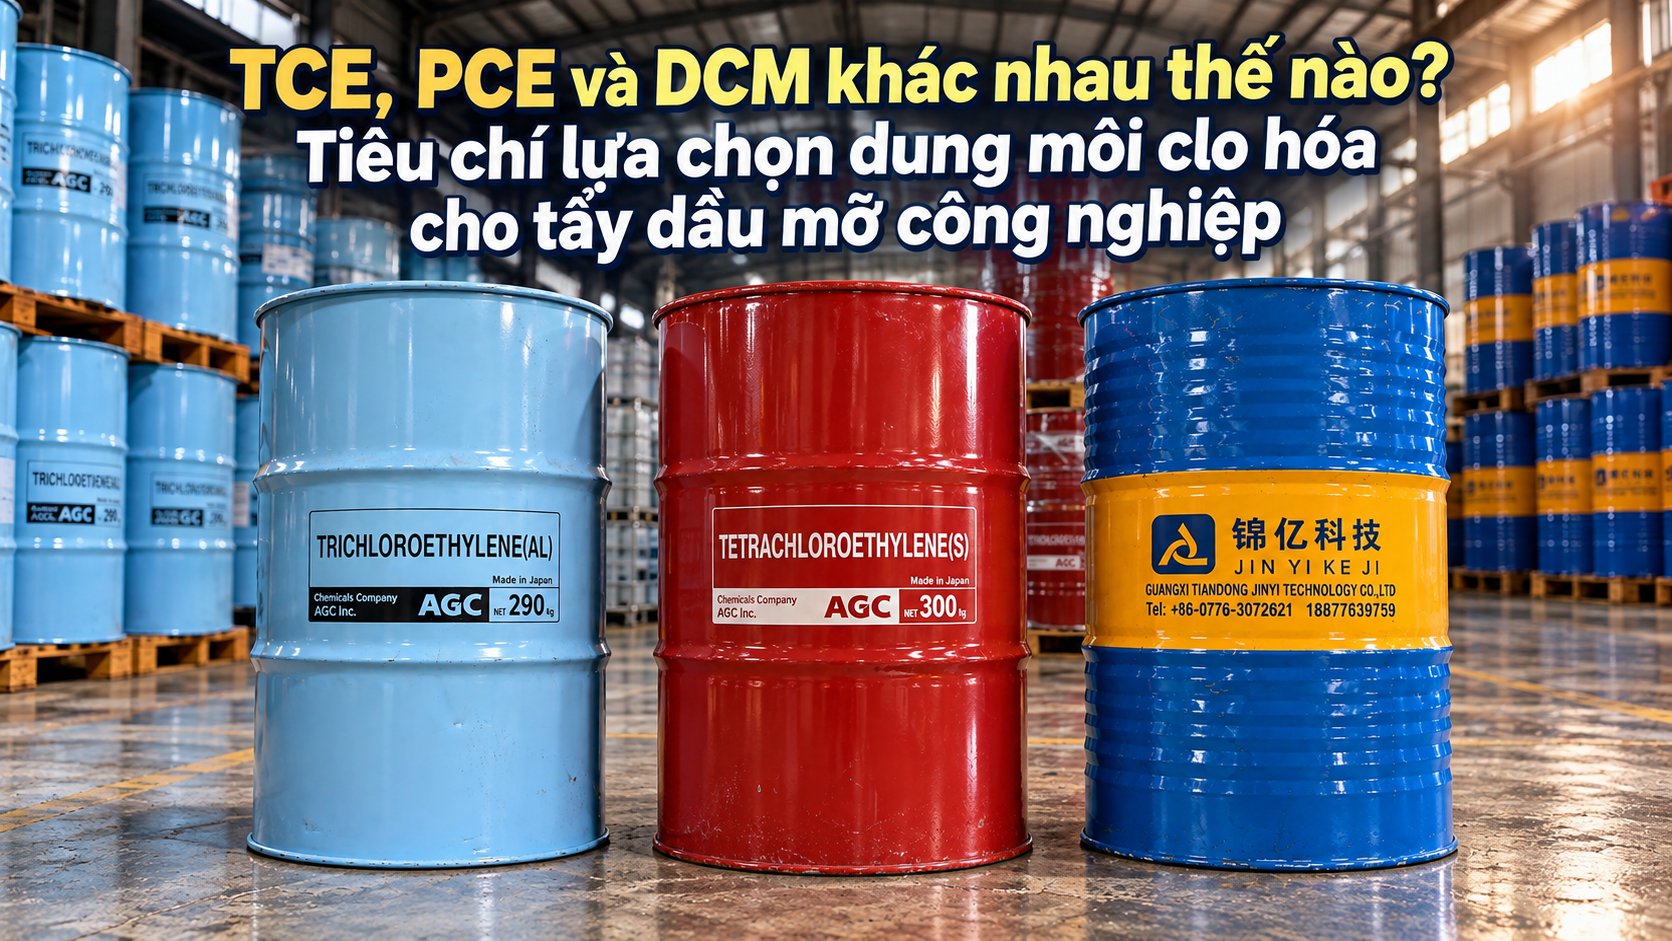
TCE, PCE và DCM đều thuộc nhóm dung môi clo hóa và từng hoặc đang được sử dụng trong các quy trình tẩy dầu mỡ, làm sạch chi tiết kim loại và xử lý chất bẩn hữu cơ. Tuy nhiên, ba dung môi này khác nhau rất lớn về cấu trúc hóa học, nhiệt độ sôi, tốc độ bay hơi, khả năng thu hồi dung môi và hồ sơ nguy hại.
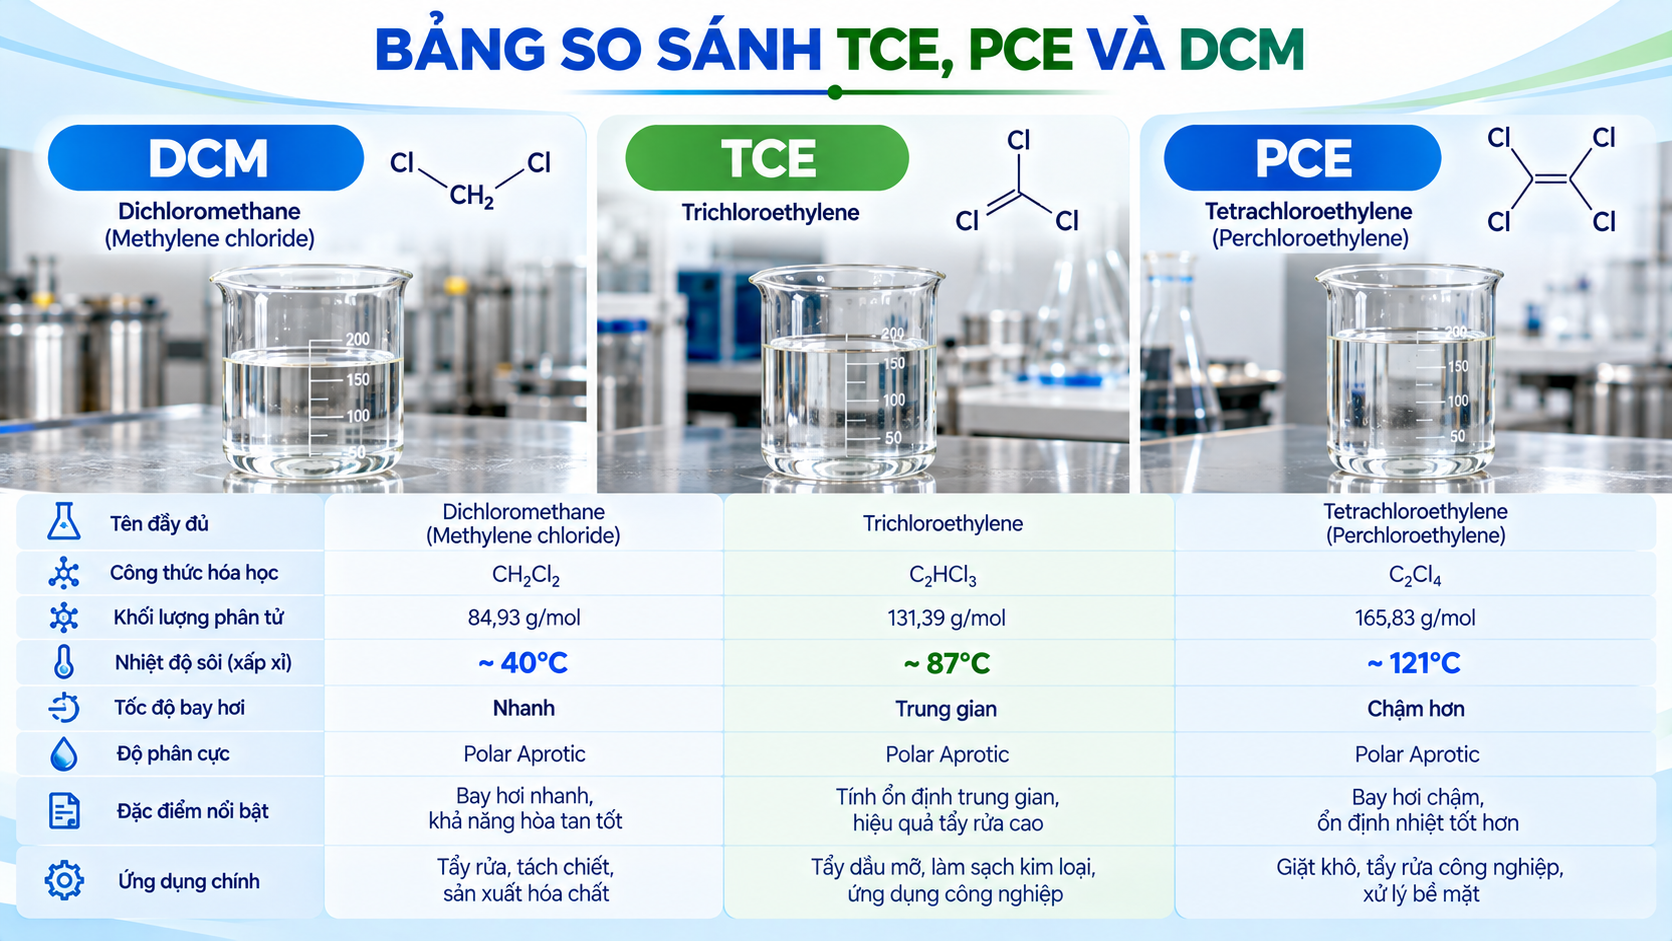
DCM – Methylene Chloride có nhiệt độ sôi khoảng 40°C nên bay hơi nhanh nhất. TCE – Trichloroethylene có nhiệt độ sôi khoảng 87°C, nằm ở vùng trung gian. PCE – Perchloroethylene có nhiệt độ sôi khoảng 121°C và bay hơi chậm hơn hai loại còn lại.
Tuy nhiên, không nên chọn dung môi tẩy dầu chỉ dựa vào tốc độ bay hơi hoặc quan niệm dung môi nào “tẩy mạnh hơn”. Doanh nghiệp cần đánh giá đồng thời loại dầu mỡ, vật liệu cần vệ sinh, khả năng tương thích, tốc độ khô, hệ thống thu hồi hơi, Stabilizer, COA/SDS, yêu cầu pháp lý và mức độ phơi nhiễm nghề nghiệp.
DCM ~40°C → TCE ~87°C → PCE ~121°C
Bay hơi nhanh → Trung gian → Chậm hơn
1. TCE, PCE và DCM là những dung môi gì?
DCM – Dichloromethane / Methylene Chloride
- Tên: Dichloromethane / Methylene Chloride.
- Viết tắt: DCM, MC.
- Công thức: CH₂Cl₂.
- CAS: 75-09-2.
- Khối lượng phân tử: khoảng 84,93 g/mol.
- Nhiệt độ sôi: khoảng 39,6–40°C.
- Tỷ trọng tham khảo: khoảng 1,33 g/cm³.
- UN: UN1593.
DCM có độ bay hơi rất cao và có khả năng hòa tan nhiều dầu, Resin, keo và hợp chất hữu cơ phù hợp. Tốc độ thoát nhanh có thể thuận lợi cho một số quá trình nhưng đồng thời làm tăng yêu cầu kiểm soát hơi dung môi.
TCE – Trichloroethylene
- Tên: Trichloroethylene / Trichloroethene.
- Viết tắt: TCE.
- Công thức: C₂HCl₃.
- CAS: 79-01-6.
- Khối lượng phân tử: khoảng 131,39 g/mol.
- Nhiệt độ sôi: khoảng 87°C.
- Tỷ trọng tham khảo: khoảng 1,46 g/cm³.
- UN: UN1710.
TCE có lịch sử sử dụng trong Metal Degreasing và làm sạch chi tiết công nghiệp. Tuy nhiên đây là dung môi có nguy cơ sức khỏe nghiêm trọng và hiện chịu các hạn chế khác nhau tùy thị trường, vì vậy tình trạng pháp lý và khả năng thay thế cần được kiểm tra trước khi lựa chọn.
PCE – Perchloroethylene / Tetrachloroethylene
- Tên: Perchloroethylene / Tetrachloroethylene.
- Viết tắt: PCE, PERC.
- Công thức: C₂Cl₄.
- CAS: 127-18-4.
- Khối lượng phân tử: khoảng 165,83 g/mol.
- Nhiệt độ sôi: khoảng 121°C.
- Tỷ trọng tham khảo: khoảng 1,62 g/cm³.
- UN: UN1897.
PCE có tốc độ bay hơi chậm hơn DCM và TCE, được biết đến trong Dry Cleaning và một số quy trình Metal Degreasing, Cleaning công nghiệp phù hợp.
2. Bảng so sánh TCE, PCE và DCM
| Tiêu chí | DCM | TCE | PCE |
|---|---|---|---|
| Tên hóa học | Dichloromethane | Trichloroethylene | Tetrachloroethylene |
| CAS | 75-09-2 | 79-01-6 | 127-18-4 |
| Công thức | CH₂Cl₂ | C₂HCl₃ | C₂Cl₄ |
| Nhiệt độ sôi | ~40°C | ~87°C | ~121°C |
| Tốc độ bay hơi tương đối | Rất nhanh | Trung gian | Chậm hơn |
| Tỷ trọng | ~1,33 | ~1,46 | ~1,62 |
| Độ tan trong nước | Hạn chế | Rất thấp | Rất thấp |
| Hướng ứng dụng nổi bật | Cleaning cần dung môi thoát nhanh, Resin và công nghiệp phù hợp | Metal Degreasing trong các hệ được phép và kiểm soát | Dry Cleaning, Metal Degreasing và Cleaning phù hợp |
| Điểm cần đặc biệt chú ý | Hơi dung môi phát sinh nhanh | Độc tính nghiêm trọng và nhiều hạn chế sử dụng | Grade, Stabilizer và kiểm soát phơi nhiễm |
3. Khác biệt lớn nhất: Tốc độ bay hơi và khả năng giữ dung môi trong hệ
Nếu chỉ xét xu hướng bay hơi, thứ tự rất rõ:
DCM → TCE → PCE
DCM có nhiệt độ sôi khoảng 40°C nên thoát khỏi bề mặt nhanh. Điều này có thể giúp chi tiết khô nhanh nhưng đồng thời làm lượng hơi dung môi trong khu vực làm việc tăng nhanh nếu hệ thống không được thiết kế kiểm soát phù hợp.
TCE nằm ở vùng trung gian. PCE có nhiệt độ sôi khoảng 121°C nên tồn tại lâu hơn và thường phù hợp hơn với những công nghệ được thiết kế để kiểm soát, tuần hoàn hoặc thu hồi dung môi chậm hơn.
Tốc độ bay hơi không phải tiêu chí duy nhất. Một dung môi bay hơi nhanh hơn không đồng nghĩa khả năng tẩy dầu tốt hơn.
4. DCM, TCE hay PCE tẩy dầu mỡ tốt hơn?
Không có một thứ tự “mạnh nhất → yếu nhất” áp dụng cho mọi loại dầu mỡ.
Hiệu quả Cleaning phụ thuộc vào:
- Dầu gia công hay dầu bôi trơn.
- Mỡ, sáp hoặc chất chống gỉ.
- Resin hoặc chất kết dính lẫn trên bề mặt.
- Mức độ lão hóa hoặc Carbon hóa của chất bẩn.
- Vật liệu nền.
- Nhiệt độ và công nghệ của thiết bị.
- Thời gian tiếp xúc và khả năng thu hồi dung môi của hệ thống.
Dung môi có thể hòa tan rất tốt một loại dầu gia công nhưng kém hiệu quả với cặn vô cơ, bụi kim loại, Oxide hoặc chất bẩn đã bị Carbon hóa. Vì vậy cần Trial trên đúng chất bẩn thực tế.
5. Tiêu chí quan trọng: Khả năng tương thích với vật liệu
Tẩy được dầu chưa đủ để kết luận dung môi phù hợp. DCM, TCE và PCE có thể ảnh hưởng khác nhau tới các vật liệu đi kèm trên chi tiết hoặc thiết bị.
Cần đặc biệt kiểm tra:
- Nhựa kỹ thuật.
- Cao su và Elastomer.
- Seal, Gasket và O-ring.
- Sơn và lớp phủ bảo vệ.
- Keo hoặc Adhesive trên cụm chi tiết.
- Marking, Ink và Label.
Một dung môi phù hợp với chi tiết kim loại trần chưa chắc phù hợp với một cụm linh kiện có cả nhựa, cao su và lớp phủ.
6. Khi nào DCM đáng được đánh giá cho Cleaning?
DCM có thể được Screening khi quy trình cần một dung môi clo hóa có tốc độ bay hơi rất nhanh và có khả năng hòa tan chất bẩn hữu cơ phù hợp.
Tuy nhiên cần cân nhắc kỹ:
- Tốc độ tạo hơi rất cao.
- Khả năng thất thoát dung môi nếu hệ không kín.
- Khả năng ảnh hưởng nhựa, cao su, coating hoặc keo.
- Khả năng thu hồi hơi của thiết bị.
- Giới hạn phơi nhiễm và yêu cầu SDS.
Châu An Chemical hiện có Methylene Chloride AGC Nhật Bản 250kg/phuy và Methylene Chloride DCM ≥99,9% Trung Quốc 270kg/phuy.
Xem thêm So sánh dung môi DCM Nhật Bản và DCM Trung Quốc.
7. Khi nào TCE cần được xem xét?
TCE có lịch sử sử dụng trong Metal Degreasing nhờ khả năng hòa tan nhiều dầu mỡ và tốc độ bay hơi nằm giữa DCM và PCE.
Tuy nhiên, với TCE, tiêu chí pháp lý và EHS phải được xem xét trước cả tiêu chí kỹ thuật. Doanh nghiệp nên kiểm tra:
- Quy trình hiện tại có được phép sử dụng TCE hay không.
- Có phương án ít nguy hại hơn đáp ứng yêu cầu Cleaning hay không.
- Thiết bị có hệ thống kín, thu hồi và kiểm soát hơi phù hợp hay không.
- SDS và yêu cầu kiểm soát phơi nhiễm.
- Material Compatibility.
Châu An Chemical có thông tin sản phẩm Trichloroethylene TCE AGC Nhật Bản 290kg/phuy. Hàm lượng, Water, Acidity và Stabilizer cần xác nhận theo COA/TDS của từng lô.
8. Khi nào PCE đáng được đánh giá?
PCE có nhiệt độ sôi cao nhất trong ba dung môi và bay hơi chậm hơn. Trong những hệ Cleaning được thiết kế phù hợp, đặc điểm này có thể thuận lợi cho việc kiểm soát quá trình và thu hồi dung môi.
PCE đáng được đánh giá khi:
- Quy trình được thiết kế cho Perchloroethylene.
- Cần tốc độ bay hơi chậm hơn TCE và DCM.
- Cần grade chuyên biệt cho Dry Cleaning hoặc Metal Degreasing.
- Hệ thống có khả năng thu hồi và kiểm soát hơi dung môi phù hợp.
- COA, Stabilizer và Material Compatibility đáp ứng yêu cầu.
Châu An Chemical hiện có PCE AGC Nhật Bản 300kg/phuy, PCE BEFAR Trung Quốc 99,9% 300kg/phuy và PCE Ningbo Juhua Trung Quốc 99,8% 300kg/phuy.
9. Stabilizer có vai trò gì với dung môi clo hóa?
Đối với TCE và PCE thương mại, Stabilizer là một tiêu chí đáng chú ý vì dung môi có thể được bổ sung hệ chất ổn định phù hợp với mục đích sử dụng và điều kiện vận hành.
Khi mua hàng, cần xác định:
- Sản phẩm có hệ Stabilizer hay không.
- Grade được thiết kế cho ứng dụng nào.
- Nhà sản xuất có yêu cầu giám sát Stability trong quá trình sử dụng hay không.
- Specification nội bộ có giới hạn Acidity/Alkalinity cụ thể hay không.
Không nên chỉ mua theo Purity. Một sản phẩm có Assay cao nhưng grade hoặc hệ Stabilizer không phù hợp vẫn có thể không phải lựa chọn tốt cho hệ tẩy dầu đang sử dụng.
10. Có thể thay DCM, TCE và PCE cho nhau theo tỷ lệ 1:1 không?
Không nên. Ba dung môi khác nhau quá lớn về nhiệt độ sôi, tốc độ bay hơi, thành phần hóa học và hồ sơ an toàn.
Ví dụ:
- Đổi PCE sang DCM có thể làm tốc độ bay hơi tăng rất mạnh.
- Đổi DCM sang PCE có thể kéo dài đáng kể thời gian dung môi còn trên chi tiết.
- Đổi sang TCE có thể phát sinh vấn đề pháp lý hoặc EHS ngay cả khi Cleaning Test đạt.
- Seal, nhựa và lớp phủ trong thiết bị có thể phản ứng khác với từng dung môi.
SDS/Pháp lý → COA → Compatibility → Cleaning Test → Drying → Bề mặt sau Cleaning → Phê duyệt nguồn
11. Khi mua dung môi clo hóa cần kiểm tra COA những gì?
| Chỉ tiêu | Ý nghĩa |
|---|---|
| Chemical Name + CAS | Tránh nhầm DCM, TCE và PCE |
| Assay / Purity | Xác nhận hàm lượng theo Specification |
| Water Content | Quan trọng với hệ Cleaning tuần hoàn và quy trình nhạy ẩm |
| Acidity / Alkalinity | Theo dõi Stability và yêu cầu tiếp xúc vật liệu |
| Color / Appearance | Kiểm tra ngoại quan lô hàng |
| Non-Volatile Residue | Đáng chú ý khi yêu cầu bề mặt sau Cleaning rất sạch |
| Stabilizer | Cần kiểm tra khi Specification/grade của sản phẩm có quy định |
| Batch/Lot Number | Phải khớp giữa phuy và COA |
Purity là thông tin cần thiết nhưng không đủ để đánh giá toàn bộ chất lượng dung môi clo hóa. Với Metal Degreasing, Stabilizer, Acidity và Residue có thể đặc biệt quan trọng.
12. Cách Trial dung môi cho hệ tẩy dầu mỡ công nghiệp
Khi đánh giá nguồn mới hoặc chuyển từ DCM/TCE/PCE sang dung môi khác, nên thử nghiệm trên đúng loại chi tiết và chất bẩn đang phát sinh.
Các tiêu chí cần so sánh gồm:
- Khả năng loại dầu/mỡ thực tế.
- Thời gian chi tiết đạt trạng thái khô yêu cầu.
- Residue trên bề mặt.
- Ảnh hưởng đến kim loại, nhựa, seal và coating.
- Khả năng thực hiện công đoạn sau như sơn, mạ, dán hoặc lắp ráp.
- Mức tiêu hao dung môi.
- Khả năng thu hồi và quản lý hơi dung môi.
Một dung môi có Cleaning Power tốt nhưng làm hỏng Seal, tăng thất thoát hơi hoặc ảnh hưởng Adhesion của lớp phủ phía sau vẫn không phải lựa chọn phù hợp.
13. An toàn và pháp lý phải là tiêu chí lựa chọn bắt buộc
TCE, PCE và DCM đều có nguy cơ sức khỏe nghiêm trọng. Việc chúng không có hành vi cháy giống các dung môi dễ cháy phổ biến như Acetone, MEK hoặc IPA không có nghĩa chúng an toàn hơn trong sử dụng thực tế.
Doanh nghiệp cần ưu tiên:
- Đánh giá khả năng loại bỏ hoặc thay thế bằng công nghệ ít nguy hại hơn.
- Kiểm tra quy định pháp lý áp dụng với từng dung môi và ứng dụng.
- Ưu tiên hệ thống kín và kiểm soát hơi tại nguồn.
- Có thông gió kỹ thuật và thu hồi dung môi phù hợp.
- Kiểm soát phơi nhiễm nghề nghiệp theo SDS và đánh giá rủi ro.
- Sử dụng PPE phù hợp với đúng hóa chất.
- Quản lý dung môi thải và bao bì nhiễm hóa chất đúng quy định.
TCE và PCE được NIOSH xem là các chất có mối lo ngại gây ung thư nghề nghiệp; Methylene Chloride cũng có hồ sơ độc tính nghiêm trọng và cần kiểm soát phơi nhiễm chặt. Có thể tham khảo dữ liệu tại NIOSH – Trichloroethylene, NIOSH – Tetrachloroethylene và NIOSH – Methylene Chloride.
Ngoài ra, dung môi clo hóa có thể tạo các sản phẩm phân hủy độc hại khi tiếp xúc với nhiệt độ cao, ngọn lửa hoặc điều kiện không phù hợp. Không nên sử dụng gần khu vực hàn, cắt hoặc các nguồn nhiệt mạnh nếu hệ thống không được thiết kế và đánh giá an toàn cho tình huống đó.
14. Cách lựa chọn nhanh DCM, TCE hay PCE
| Nhu cầu | Hướng đánh giá |
|---|---|
| Cần dung môi thoát rất nhanh | DCM có đặc tính phù hợp để Screening, nhưng phải kiểm soát hơi rất chặt |
| Quy trình cũ được thiết kế cho TCE | Kiểm tra pháp lý và phương án thay thế trước khi tiếp tục sử dụng |
| Cần dung môi chậm hơn cho hệ Cleaning được thiết kế phù hợp | PCE đáng đánh giá |
| Có nhựa, cao su hoặc coating trên chi tiết | Không chọn theo tên dung môi; phải chạy Material Compatibility Test |
| Muốn giảm chi phí | So mức tiêu hao + thu hồi + EHS + xử lý chất thải, không chỉ giá/kg |
| Muốn đổi khỏi TCE vì rủi ro | Đánh giá cả hệ nước, Cleaning chemistry khác và công nghệ làm sạch thay thế trước khi chọn dung môi clo hóa khác |
15. Những sai lầm thường gặp khi chọn dung môi clo hóa
- Cho rằng dung môi bay hơi nhanh nhất sẽ tẩy dầu mạnh nhất.
- Thay DCM, TCE và PCE theo tỷ lệ 1:1.
- Chỉ so Purity mà bỏ qua Stabilizer, Water, Acidity và NVR.
- Không kiểm tra nhựa, cao su, Seal và lớp phủ trên chi tiết.
- Dùng dung môi trong hệ hở chỉ vì sản phẩm không dễ cháy như Acetone.
- Không đánh giá yêu cầu pháp lý trước khi chọn TCE.
- Chỉ so giá mua/kg mà bỏ qua thất thoát hơi và chi phí thu hồi.
- Không đánh giá chất lượng bề mặt trước công đoạn sơn, mạ hoặc dán tiếp theo.
16. Câu hỏi thường gặp về TCE, PCE và DCM
TCE, PCE và DCM có phải cùng một loại dung môi không?
Không. Cả ba đều là dung môi clo hóa nhưng DCM có CAS 75-09-2, TCE có CAS 79-01-6 và PCE có CAS 127-18-4.
Trong DCM, TCE và PCE loại nào bay hơi nhanh nhất?
DCM bay hơi nhanh nhất với nhiệt độ sôi khoảng 40°C. TCE khoảng 87°C và PCE khoảng 121°C.
Loại nào bay hơi chậm nhất?
PCE có nhiệt độ sôi cao nhất trong ba loại nên nhìn chung bay hơi chậm hơn TCE và DCM.
Dung môi nào tẩy dầu mỡ tốt nhất?
Không có loại tốt nhất cho mọi chất bẩn. Phải đánh giá theo loại dầu, vật liệu nền, công nghệ Cleaning và chất lượng bề mặt yêu cầu.
Có thể thay TCE bằng PCE không?
Có thể đánh giá trong một số hệ nhưng không nên thay trực tiếp. PCE có nhiệt độ sôi cao hơn và tốc độ bay hơi chậm hơn, trong khi grade và Stabilizer cũng có thể khác.
Có thể thay TCE bằng DCM không?
Không nên thay 1:1. DCM bay hơi nhanh hơn rất nhiều, do đó mức tiêu hao, kiểm soát hơi và hành vi trên vật liệu có thể thay đổi đáng kể.
PCE và Perchloroethylene có giống nhau không?
Có. PCE, PERC, Perchloroethylene và Tetrachloroethylene đều là các tên thường dùng cho hợp chất CAS 127-18-4.
TCE có an toàn hơn vì khó cháy không?
Không. Khả năng cháy chỉ là một phần của đánh giá rủi ro. TCE có nguy cơ độc tính nghiêm trọng và việc sử dụng cần xem xét cả pháp lý, phơi nhiễm nghề nghiệp và khả năng thay thế.
DCM có phải dung môi dễ cháy giống Acetone không?
Không nên xử lý DCM giống Acetone về đặc tính cháy. Tuy nhiên DCM vẫn là dung môi có nguy cơ sức khỏe đáng kể và hơi dung môi cần được kiểm soát nghiêm ngặt.
Khi mua dung môi tẩy dầu cần kiểm tra gì?
Nên kiểm tra Chemical Name, CAS, Assay, Water, Acidity/Alkalinity, NVR, Stabilizer nếu có, grade, COA, SDS, Batch Number và khả năng tương thích với quy trình.
17. Kết luận: Nên chọn TCE, PCE hay DCM cho tẩy dầu mỡ?
TCE, PCE và DCM đều có khả năng hòa tan nhiều loại dầu mỡ và chất hữu cơ nhưng không nên được lựa chọn chỉ dựa trên “Cleaning Power”. Sự khác biệt lớn về tốc độ bay hơi và hồ sơ nguy hại khiến mỗi dung môi phù hợp với một hệ thống khác nhau.
Cần rất nhanh → DCM đáng Screening nhưng yêu cầu kiểm soát hơi cao
TCE → Chỉ đánh giá khi quy trình được phép và chưa có phương án phù hợp hơn
Cần chậm hơn → PCE đáng đánh giá nếu hệ thống được thiết kế phù hợp
Trước khi quyết định, doanh nghiệp nên đi theo trình tự yêu cầu pháp lý/EHS → loại chất bẩn → vật liệu nền → COA/SDS → Cleaning Test → Drying → kiểm tra bề mặt → tổng chi phí vận hành.
Nếu mục tiêu là thay thế TCE vì vấn đề an toàn hoặc pháp lý, không nên mặc định chuyển thẳng sang PCE hoặc DCM. Cần đánh giá cả phương án Cleaning gốc nước, hệ tẩy rửa khác hoặc công nghệ làm sạch ít nguy hại hơn trước khi phê duyệt dung môi mới.